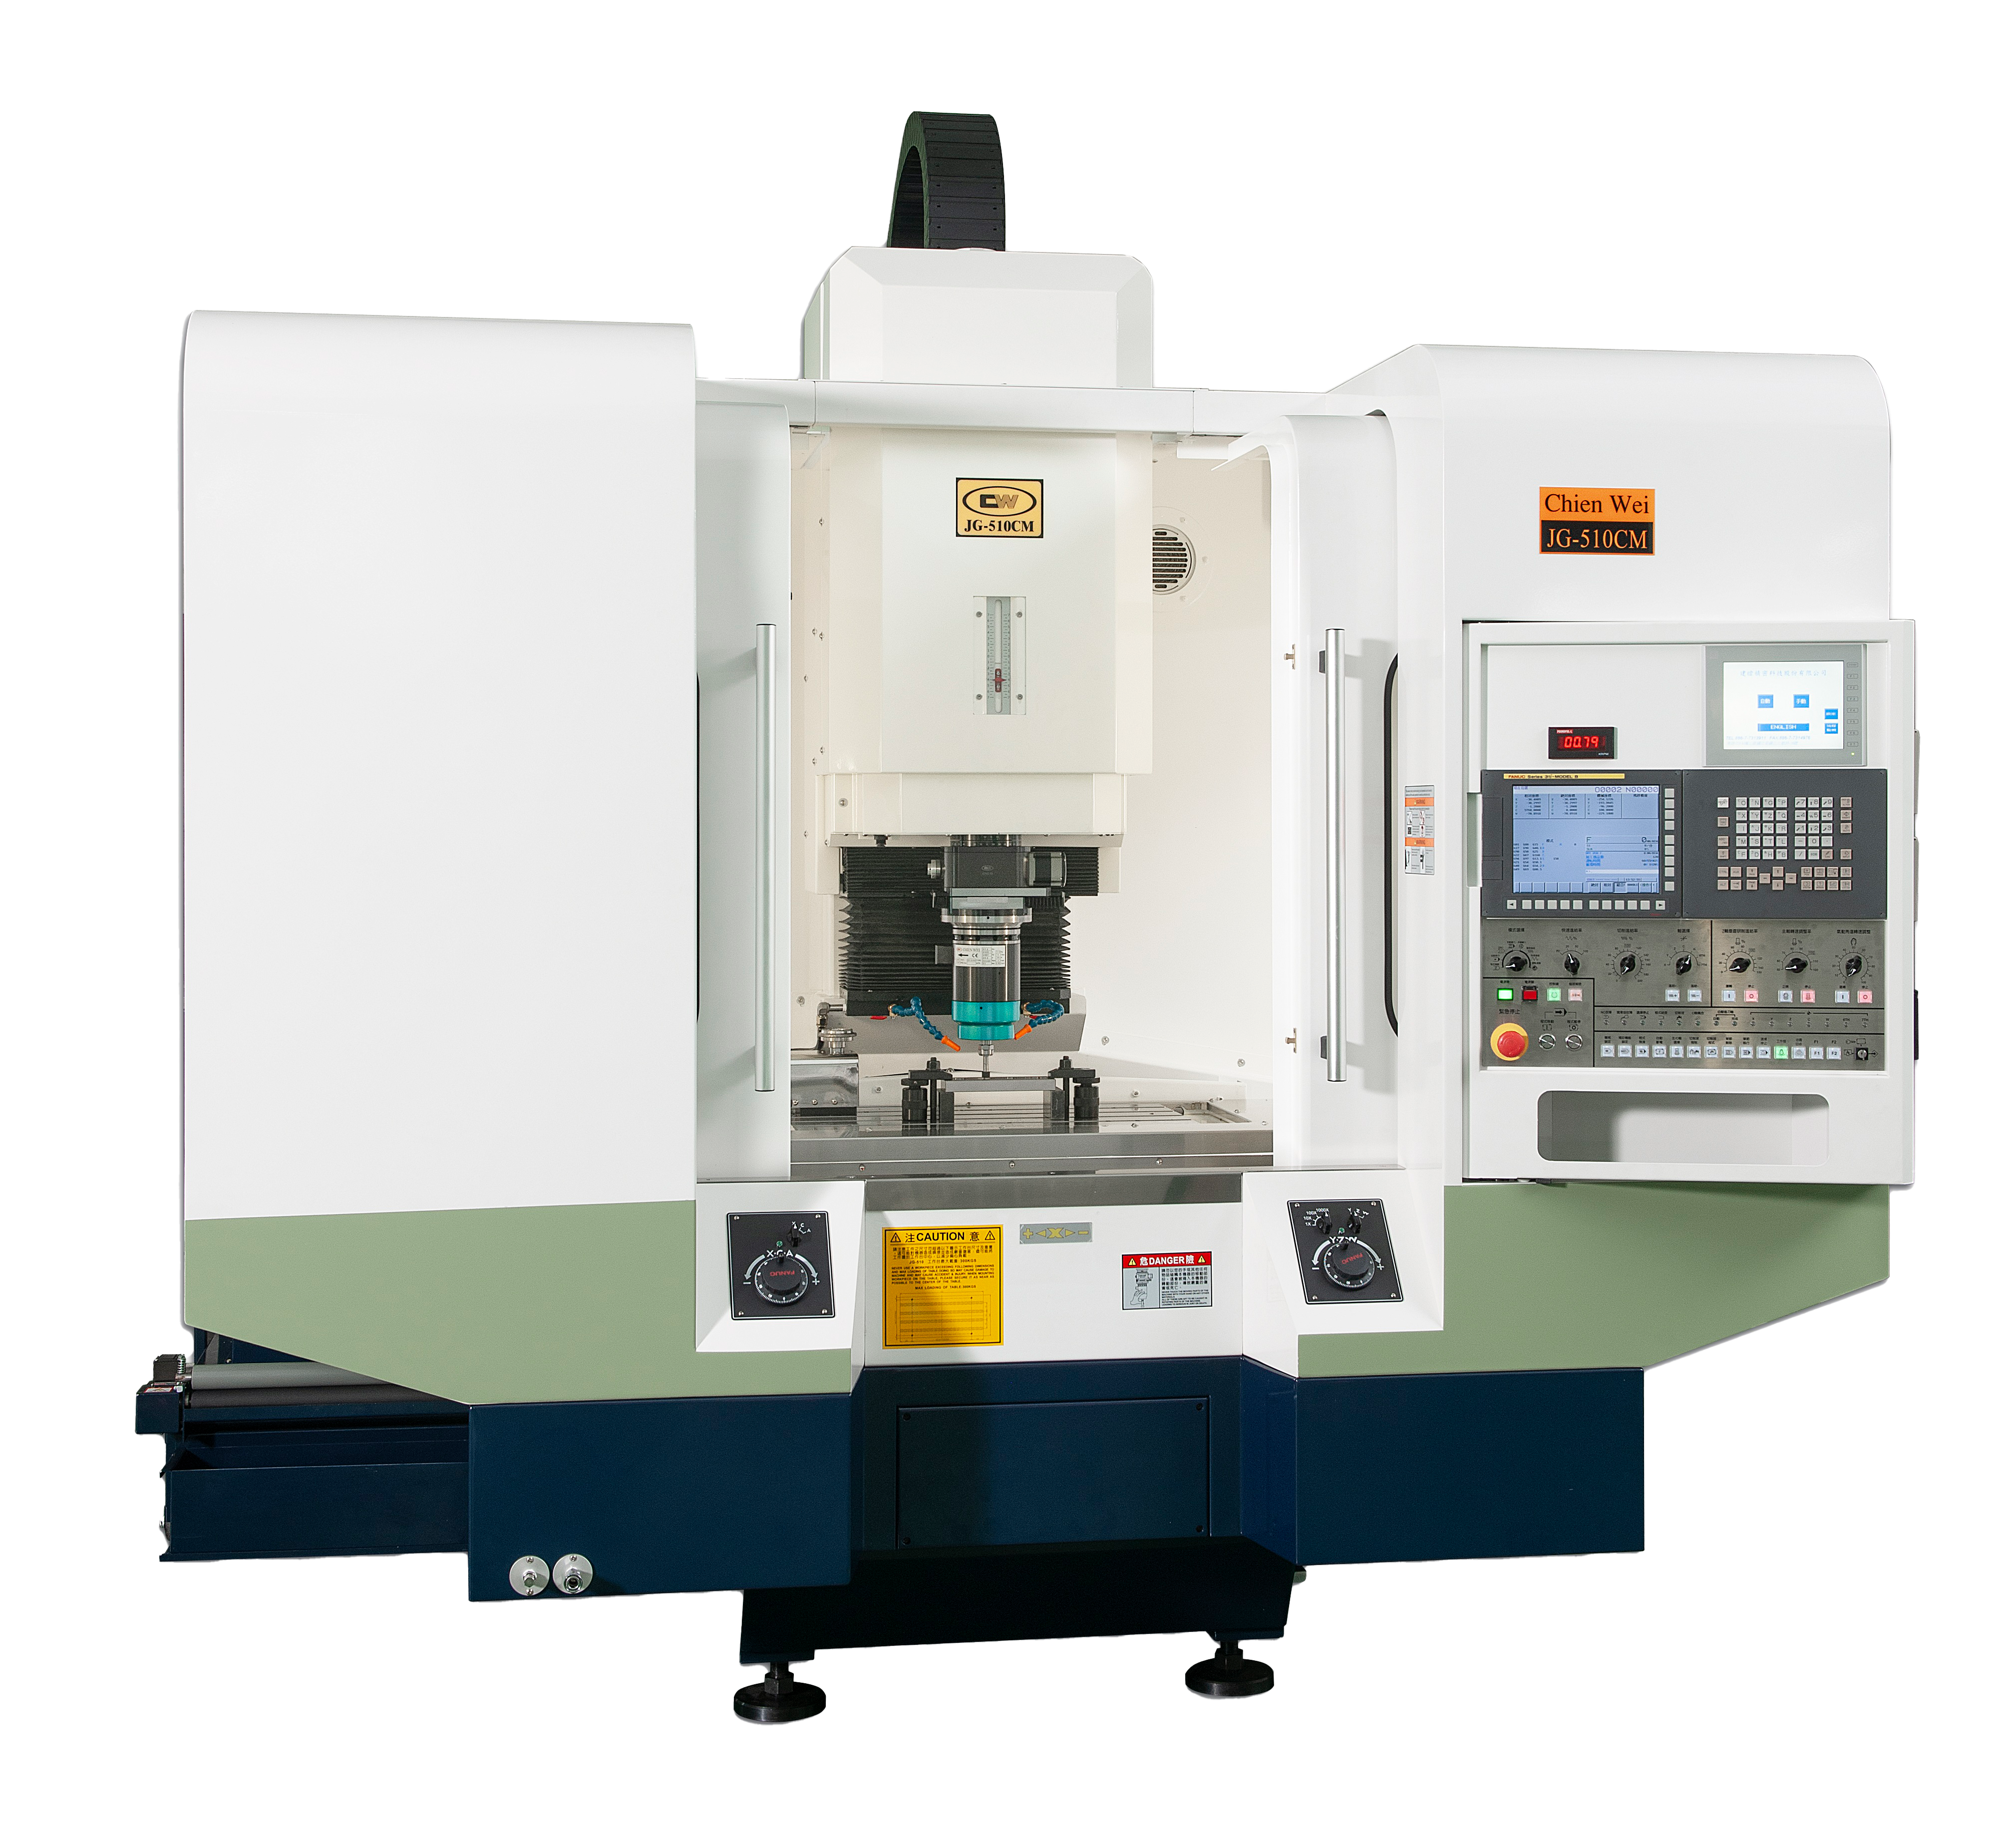
Подбор оборудования
пн-пт 8:00-17:00
Для высокотехнологичных производств сбои в работе оборудования — это критический риск. Компания «Ай Машин Технолоджи» предоставляет углубленную инструментальную диагностику станков на основе методов неразрушающего контроля.
Мы анализируем виброакустический спектр, состояние узлов, геометрическую точность направляющих и корректность работы систем ЧПУ. Строгое следование стандартам ISO и ГОСТ позволяет не только локализовать скрытые дефекты, но и спрогнозировать остаточный ресурс оборудования с минимальной погрешностью. Это исключает внезапные остановки, аварийные разрушения шпинделей и незапланированные простои. Вы получаете не отчет, а инженерную стратегию поддержания работоспособности парка оборудования.
Оставьте данные, и мы с вами свяжемся

Диагностика промышленного металлорежущего оборудования — это не просто контроль, а система инженерных мероприятий, направленных на сохранение работоспособности и технологической точности станка. Главная цель — исключить вероятность аварийного отказа и необоснованного простоя производственной линии.

Задачи, которые решает профессиональная диагностика, включают:
Все это позволяет заказчику спланировать бюджет на сервис и избежать серьезных поломок оборудования, требующих замены дорогостоящих деталей.
Для получения полной картины состояния оборудования «Ай Машин Технолоджи» применяет комплекс взаимодополняющих методов. Каждый вид диагностики направлен на конкретные типы дефектов и механизмов станка.
Базовый метод, позволяющий выявить 90% механических дефектов: дисбаланс, расцентровку, дефекты подшипников, износ зубчатых колес и ослабление резьбовых соединений. Измерения проводятся в трех направлениях с последующим спектральным анализом сигнала.
Бесконтактное измерение температуры работающих узлов. Позволяет обнаружить перегревы подшипниковых узлов, проблемы с охлаждением шпинделя, электрические перегрузки двигателей и неисправности муфт.
Лабораторное исследование проб рабочей жидкости на содержание частиц износа (феррография), вязкость и наличие воды. Служит ранним индикатором абразивного износа направляющих и шестерен.
Используются для точного измерения геометрических погрешностей станка: линейного позиционирования, прямолинейности движения и угловых ошибок.
Проверка изоляции обмоток, измерение переходных сопротивлений, анализ сигналов энкодеров и резольверов. Выявляет нестабильность работы сервоприводов и рассогласование обратных связей.
Оценка динамической жесткости станка в процессе резания. Позволяет определить, способен ли станок обеспечить заданную шероховатость и допуски при проектных режимах обработки.
Выбор конкретных видов диагностики определяется типом станка (токарный, фрезерный, обрабатывающий центр), его возрастом и накопленным моторесурсом.
Регулярность диагностических проверок — это главное условие эффективного управления парком станков. Эпизодические замеры после поломки не дают главного: прогноза и раннего обнаружения. Периодическая диагностика требуется для решения таких задач:
Для металлообрабатывающих предприятий регулярная диагностика — это прямой инструмент повышения общей эффективности оборудования (OEE). Станок, состояние которого контролируется в динамике, не преподносит неприятных сюрпризов и гарантирует как заданную производительность, так и качество продукции.
Изучается паспорт оборудования, история предыдущих ремонтов и текущие жалобы операторов. Определяются контрольные точки, нормативные значения вибрации и геометрические допуски для конкретного типа станка.
Мобильная лаборатория прибывает на площадку заказчика. Датчики и измерительные системы устанавливаются на узлы без разборки станка. При необходимости выполняется временное подключение к системе ЧПУ для съема данных с сервоприводов.
Проводится комплекс диагностических мероприятий: вибросъем в трех направлениях, тепловизионное сканирование, лазерная проверка геометрии, отбор проб масел. Все параметры фиксируются в динамике рабочих режимов — холостой ход, резание, разгон и останов.
Полученные данные проходят расшифровку: выделяются частотные составляющие, идентифицируются дефектные узлы, строится тренд развития неисправностей. Проводится сравнение с эталонными значениями и предыдущими замерами (если они есть).
Заказчику передается подробный отчет с выявленными дефектами, указанием их критичности, прогнозом остаточного ресурса и сроками устранения. Приоритизируются мероприятия: требующие немедленной остановки, планируемые в ближайший ППР и рекомендованные для мониторинга.
Специалисты компании участвуют в приемке оборудования после ремонта — проводят контрольную диагностику для подтверждения качества сборки и корректности регулировок.
Оставьте заявку и наш специалист свяжется с вами
Продолжительность зависит от типа оборудования и объема необходимых измерений. В среднем комплексная диагностика одного обрабатывающего центра занимает от 2 до 6 часов без учета камеральной обработки данных.
Да, это обязательный этап для качественного ремонта. Предварительная диагностика позволяет точно определить объем работ, исключить "разборку вслепую" и заказать необходимые комплектующие до начала ремонта.
Да, мобильная лаборатория выезжает на любую площадку в регионе присутствия. Все измерения проводятся непосредственно на месте эксплуатации оборудования без демонтажа узлов.
Большинство измерений выполняется на работающем оборудовании в режиме холостого хода или с минимальной нагрузкой. При необходимости мы согласовываем график выезда на технологические окна или перерывы между сменами.
Рекомендуемая периодичность — от 3 до 12 месяцев в зависимости от загрузки оборудования, его критичности для производственного процесса и возраста. Для высоконагруженных шпиндельных узлов предпочтителен интервал 3-4 месяца.
Отчет содержит спектры вибрации, тепловизионные снимки, протоколы геометрических измерений, перечень выявленных дефектов с указанием критичности, прогноз остаточного ресурса и рекомендации по срокам устранения.
Да, контрольная диагностика после ремонта входит в стандартный комплекс сопровождения. Мы подтверждаем качество сборки, правильность балансировки и соответствие параметров паспортным нормам.
Специалисты компании работают с любыми типами металлообрабатывающих станков: токарными, фрезерными, шлифовальными, расточными, обрабатывающими центрами с ЧПУ, а также с промышленными роботами и вспомогательным оборудованием.
Экспонат выставки Металлообработка-2026
Наше Производство

Техническое решение, проверенное 18-летним опытом эксплуатации на российских предприятиях.